Column
部品の個数カウントを画像処理で自動化するには|重なり・撮影範囲・数え直しの設計
受入検品や出荷前の袋詰めで、部品を数えてからもう一度数え直す。こうした作業を画像処理で自動化するとき、最初に決めたいのは「どの AI を使うか」よりも、部品をどう置き、どの範囲を一回の計数として確定するかです。
この記事では、トレーやステージに置いた部品を、静止画像から数える場合を中心に、方式を選ぶ前の確認事項を整理します。特定装置の性能評価や、掲載画像による検証結果ではありません。
1. 一枚の画像で数えるものを決める
「個数を数えたい」という要望だけでは、必要な仕組みが定まりません。まず、次の条件を作業単位で書き出します。
- 対象:一種類だけか、異なる部品が混在するか。混在する場合は総数だけでよいか、品種別の数が必要か。
- 配置:平置きできるか、接触や重なりがあるか、立ち上がる部品があるか。
- 撮影範囲:一回分がすべて収まるか。ステージ外や容器の陰に残る部品はないか。
- 確定の単位:トレー一枚、袋一つ、受入ロット一件のどれか。
- 例外時の操作:置き直す、人が確認する、別の方法で数える、のどれを許容するか。
総数だけを求める構成と、種類を識別して品種別に集計する構成では、検証すべき内容が違います。また、止まった一枚を数える処理と、流れてくる部品を累積する処理も分けて考えます。本記事の静止計数が成立しても、そのまま搬送中の計数に使えるとは限りません。
2. 分離・接触・重なりを分けて考える
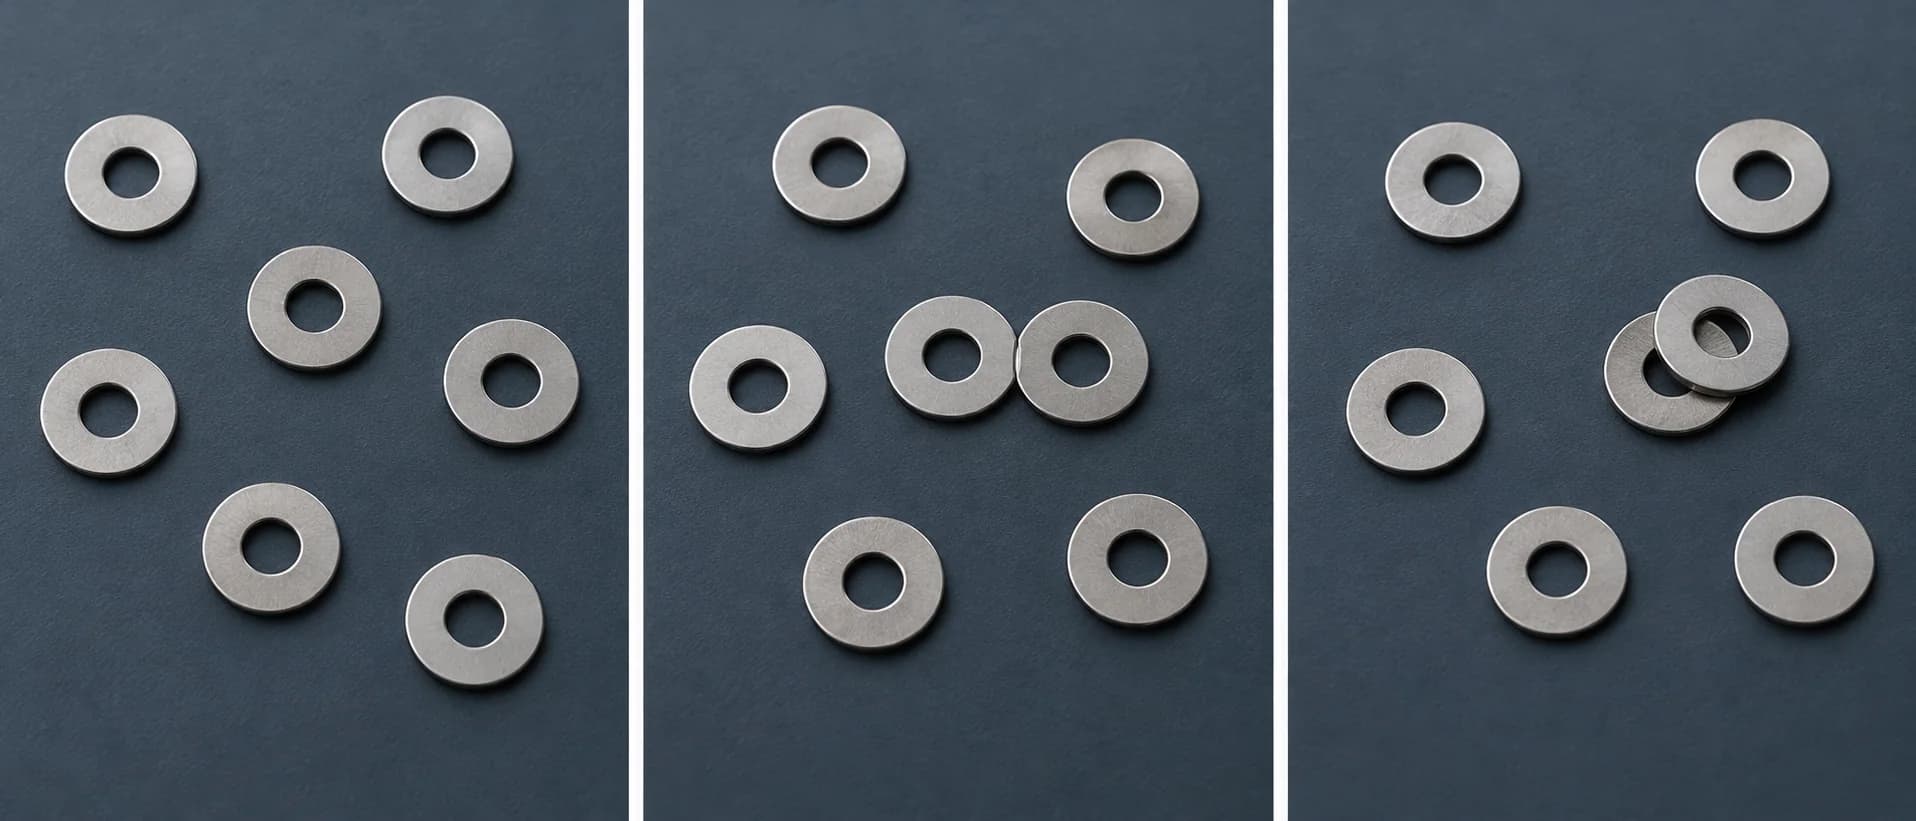
左から分離、接触、重なりを説明する AI 生成イメージです。実際の撮像・計数結果や、特定製品の対応部品・性能を示すものではありません。
背景と部品を分けた二値画像で、つながった領域を数える方法があります。OpenCV の connectedComponentsWithStats は、連結した領域に番号を付け、面積などを返す関数です。背景も一つのラベルとして含まれるため、返り値をそのまま部品数にするものではありません。OpenCV 公式リファレンス
ここから分かる重要な点は、画像の中でつながった領域と、実物の部品一個は必ずしも一致しないことです。
- 分離している:部品と背景を安定して分けられれば、領域ごとに数える方法を検討しやすくなります。
- 接触している:二個の部品が一つの領域として抽出される場合があります。離して置くか、形状などを使った分離処理が必要です。
- 重なっている:下の部品の一部が見えません。画像に十分な手掛かりがない配置では、見えている部分だけから個数を確定できません。
穴のある部品では、輪郭をすべて列挙すると外周と穴の輪郭が混ざります。反射で一個が複数領域に割れることもあります。単に「検出した領域や輪郭の数」を表示するだけでなく、何を一個とするかを対象に合わせて確かめる必要があります。
重なりに対応する複雑な処理を検討する前に、部品を広げる、容器を変える、置き直すといった運用で解決できないかを比較しましょう。作業者に無理なく守れる条件にすることが大切です。
3. 撮影範囲と照明を先に固定する
画面の端で部品が切れているとき、その部品を数に含めるのか。トレーの縁や影が部品とつながったとき、どこまでが対象なのか。この境界を曖昧にすると、同じ数量でも置き方によって結果が変わります。
検討の出発点として、部品全体が収まる計数範囲を決め、範囲の端にかかった候補は確定せず置き直す運用が考えられます。ただし、範囲外の部品を検出できない構成では、画面内の結果だけで取り残しがないと保証することはできません。トレー全体が見える配置や、作業前後の確認も必要です。
光沢のある部品では反射、薄い部品では影、透明な部品では背景との差が問題になります。最小の部品が画像上で十分に区別できるかも、撮影範囲・カメラ・レンズを組み合わせて確認します。照明方式の詳しい考え方は、外観検査の照明設計にまとめています。
撮影ボタンを押す運用なら、手を離して部品が静止してから撮る手順も確認します。工業用カメラには所定のタイミングで撮影するトリガ機能がありますが、撮影可能な状態や対応機能は機種・設定によって異なります。トリガの受信と、画像の取得完了を区別して設計します。Basler 公式ドキュメント
4. 「数が出た」と「確定してよい」を分ける
不確かな候補が残ったまま数字だけを表示すると、作業者は正しく数えられたか判断しにくくなります。一般的な設計案として、次のように確認工程を分けられます。
- 1. 撮影:今回のトレーと撮影画像を対応付ける。
- 2. 候補の確認:画像上の対象位置と、未確定の箇所を表示する。
- 3. 分岐:未確定なら置き直し・再撮影、確認を通過したら数量を確定する。
- 4. 記録:確定した一回分だけを保存する。
再撮影したときに、前の結果と新しい結果を両方加算しないことも重要です。「同じトレーのやり直し」と「次のトレー」を区別する操作にして、確定前の数字は累積値に加えない、といったルールを決めます。ロットへの集計や在庫システムとの連携が必要なら、二重登録・再送・取消時の扱いは別途設計する項目です。
確認箇所の色分けや枠表示は判断を助けますが、表示がないことだけで誤りがないとは言えません。画面に出なかった見落としも含め、正解の個数と照合して評価します。
5. 平均誤差だけでなく、一回ごとの一致を確認する
過少計数と過大計数を平均すると、誤りが打ち消し合う場合があります。たとえば一回は一個少なく、次は一個多ければ平均の符号付き誤差はゼロですが、二回とも正しく数えられていません。これは説明用の例で、装置の実測値ではありません。
評価では、少なくとも次の項目を分けて記録します。
- 個数の完全一致:正解個数と出力が一致した回数と、評価した総回数。
- 過少・過大計数:それぞれの発生回数、差分、画像と配置条件。
- 確定を保留した割合:置き直しや人の確認が必要になった回数。
- 作業全体の時間:広げる、撮る、確認する、置き直す、記録するところまで。
品種、数量の少ない・多い配置、接触、重なり、撮影範囲の端、反射や外光の違いを分けて試します。調整に使った画像だけでなく、別に用意した確認用画像でも評価し、対象条件と試行数を残します。合格条件は業務で許容できる誤りと再確認の負担から決めるもので、一律の数値を当てはめるものではありません。
まとめ:数える前後の作業まで含めて選ぶ
部品の個数カウントを自動化するときは、「対象が画像で区別できるか」「不確かな配置をどう戻すか」「一回分をどう確定するか」をセットで検討します。画像処理だけの速さよりも、置き直しや確認を含めた作業が続けられるかを見ましょう。
対象部品の寸法・材質、普段の配置、必要な計数単位、許容できる置き直し操作を整理すると、方式や装置を比較しやすくなります。PGP の公開情報は、部品個数カウント装置「パッとカウント」と画像処理・マシンビジョンのページをご覧ください。この記事の一般的な設計案は、掲載製品の標準機能や対応保証を示すものではありません。
Related Services